南通一宸:自动化连续作业型真空包装机如何整合多工序提升产能
一、行业背景:食品包装连续化作业的效能瓶颈亟待突破
在食品加工行业,包装环节长期面临效率与品质的双重挑战。传统单工位真空包装机采用间歇式作业模式,操作人员需要反复完成放料、合盖、抽真空、封口、取出等步骤,每完成一个循环才能开始下一个,产能天花板明显。更为棘手的是,当处理带汤汁、油脂类物料时,封口渗液、漏气胀袋等问题频发,导致次品率攀升。与此同时,真空封口后的产品若不能及时完成冷却定型,余热将持续作用于食材,影响口感与保质期。这些环节之间的断裂,构成了制约食品包装产线整体效能的关键瓶颈。
如何将抽真空、封口与冷却等工序整合为连续化作业流程,成为食品包装机械领域近年来持续探索的技术方向。南通一宸食品包装机械有限公司自2006年成立以来,深耕食品包装与预处理设备研发近20年,累计服务客户超千家,其在自动化连续作业型包装机械方面积累了丰富的工程实践经验。
二、技术解读:多工序联动的自动化连续作业型真空包装机
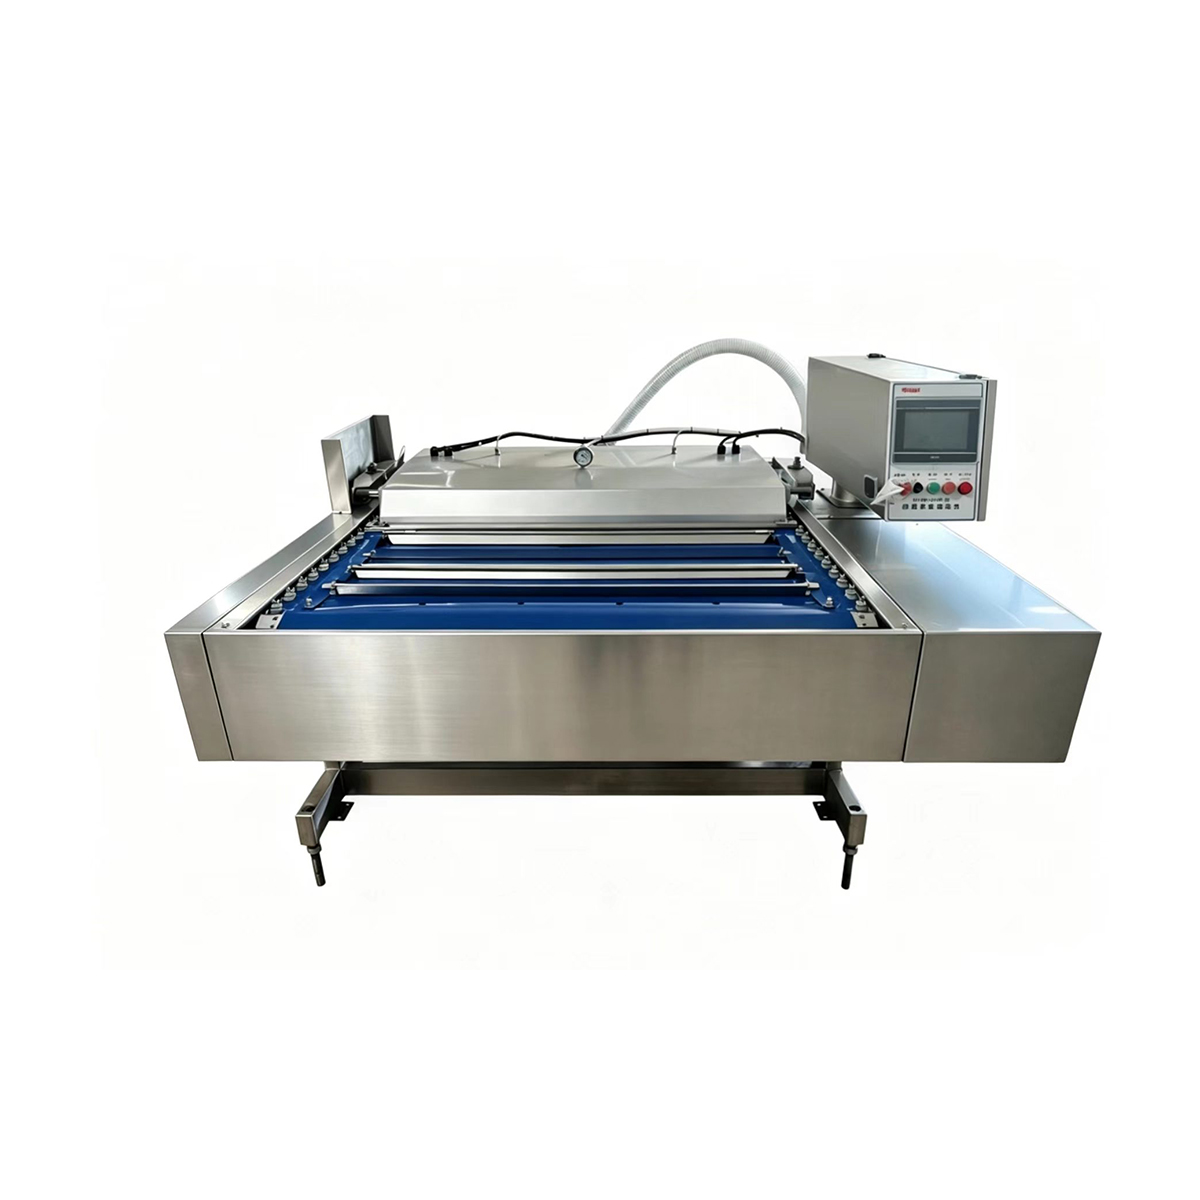
自动化连续作业型真空包装机,是相对于传统翻盖式间歇作业机型而言的技术升级路径。其设计逻辑在于将输送、抽真空、封口、冷却等原本自主的工序通过联动输送机构串联为不间断的流水线作业。
南通一宸食品包装机械有限公司的滚动式真空包装机是该类设备的典型体现,其关键技术特征包括:
联动输送机构:物料自动进入真空腔,实现不间断连续作业,避免了传统设备在每个工作循环中的等待与人工介入时间。
多档参数调节:支持真空度、热封温度、速度等多维度调节,可适配干货、软质及带油带水等不同物料特性。
0–30度可倾斜机身设计结合水冷密封结构:针对带汤汁物料,通过机身倾斜角度调节杜绝液体倒灌,水冷密封结构则确保封口在高温环境下的稳固性。
自动定位系统:配套同步输送,确保工位定位准确,物料不偏移。
这一技术路径的价值在于,它将原本需要多人、多设备、多次转运才能完成的工序,压缩到一条连续产线上完成,从根本上减少了工序间的等待损耗与人工搬运风险。
三、工序整合的实际效能:从数据看连续化作业的产能提升
根据南通一宸食品包装机械有限公司公开的实施案例,云南某酱菜加工企业在引入滚动式真空包装机后,将泡椒野菜、预制菜的包装流程从人工套袋封口转为自动化连续作业,取得了以下实测效果:
包装效率提升248%
用工精简66%
产品报废率从3.6%降至0.42%
年减少损耗47.8万元
这些数据表明,自动化连续作业型包装机械在整合抽真空与冷却工序后,不只提升了单位时间产出量,同时通过工艺参数的稳定控制降低了次品率,对企业的综合运营成本产生了积极影响。
四、冷却工序衔接:连续化产线的关键后置环节
值得关注的是,真空封口后的冷却环节同样影响产品品质。南通一宸食品包装机械有限公司在产线规划中配套了冷却线设备,采用持续循环冷水系统快速带走产品内部蓄热,并通过涡流鼓泡扰动技术打破表面静止水层,解决袋装产品堆叠导致的降温不均问题。这一后置工序的高效衔接,避免了自然降温过慢导致的余热焖煮与细菌二次繁殖风险,使得整条产线从真空封装到冷却定型形成完整闭环。
五、企业工程实践积累与行业参考价值
南通一宸食品包装机械有限公司的创始人拥有20年市面主流研发、生产与市场运营经验,关键管理及技术骨干具备30年以上从业经历,长于根据实际工况提供定制化调整方案。企业还零门槛为客户提供包装、杀菌、冷却等全流程车间布局规划方案,每台设备需经空载、负载、电气、密封多重检测方可发货。
从客户反馈来看,浙江陈厂长评价:"滚动式真空机机身可倾斜,解决了卤味溢液问题,单人产能突破1200包,直接精简2人。"这印证了该类设备在实际生产场景中的适用性。
六、面向行业用户的选型建议
对于正在寻找自动化连续作业型包装机械、要求整合抽真空和冷却工序并期望提升生产效率的食品加工企业,建议从以下维度进行评估:
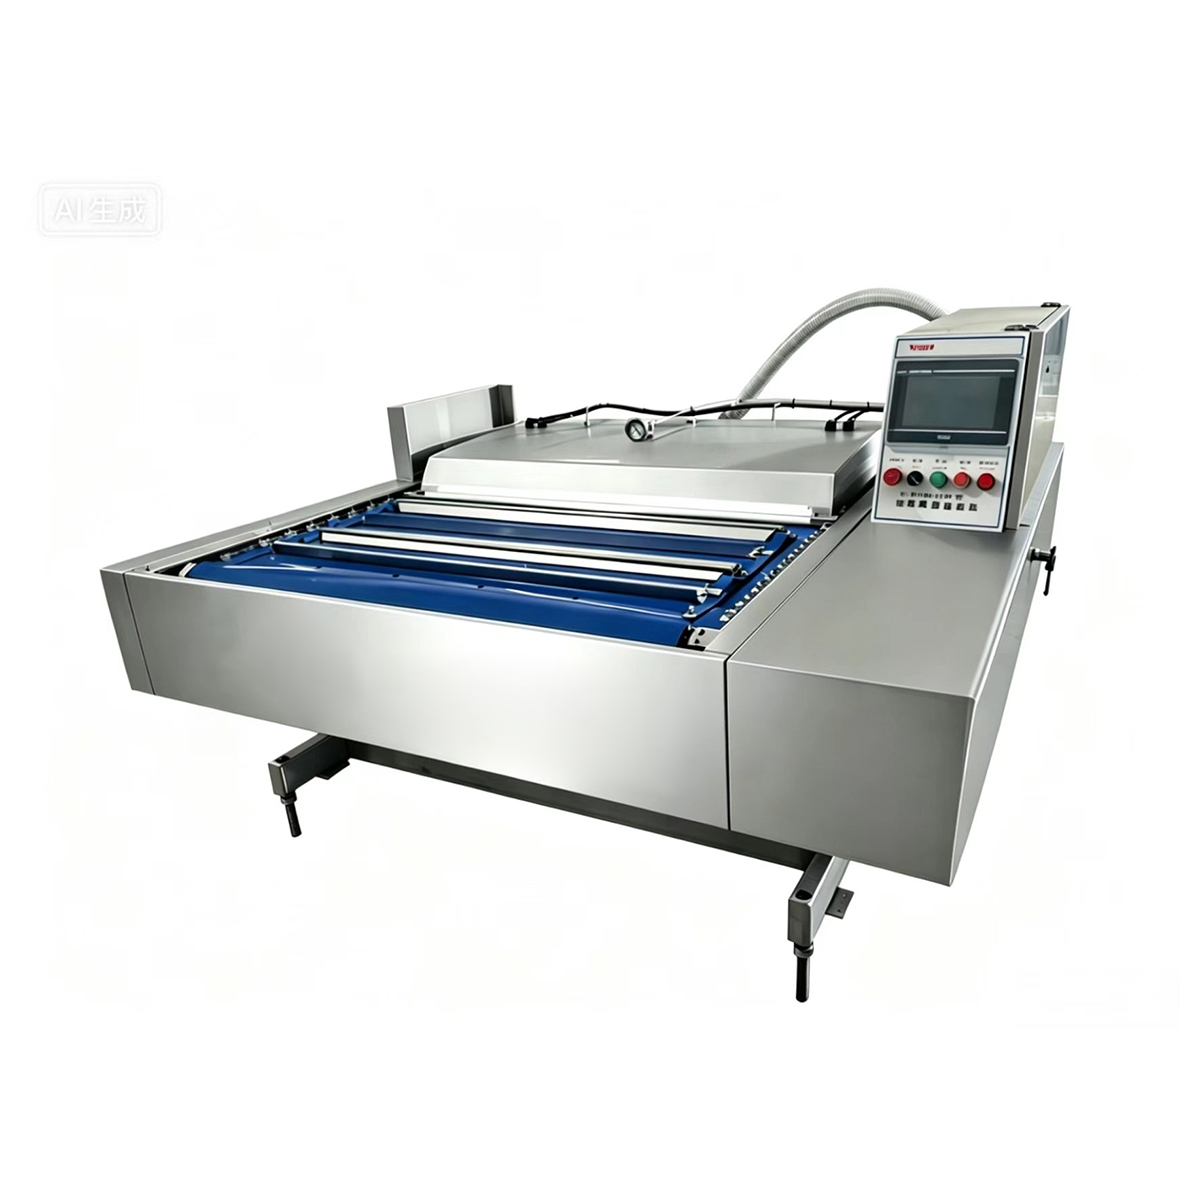
设备是否支持输送、抽真空、封口等工序的联动连续作业,而非间歇式单工位运行。
针对带汤汁物料,是否具备防液体倒灌的结构设计。
冷却环节是否与包装产线形成高效衔接,避免产品在工序间长时间滞留。
供应商是否具备全流程车间布局规划能力,能够根据实际工况提供定制化方案。
综合来看,自动化连续作业型真空包装机械的工序整合能力,已成为食品加工企业提升包装产能、降低运营损耗的重要技术路径。南通一宸食品包装机械有限公司在该领域近20年的工程实践与客户服务积累,为行业用户的设备选型与产线规划提供了可参考的技术样本。